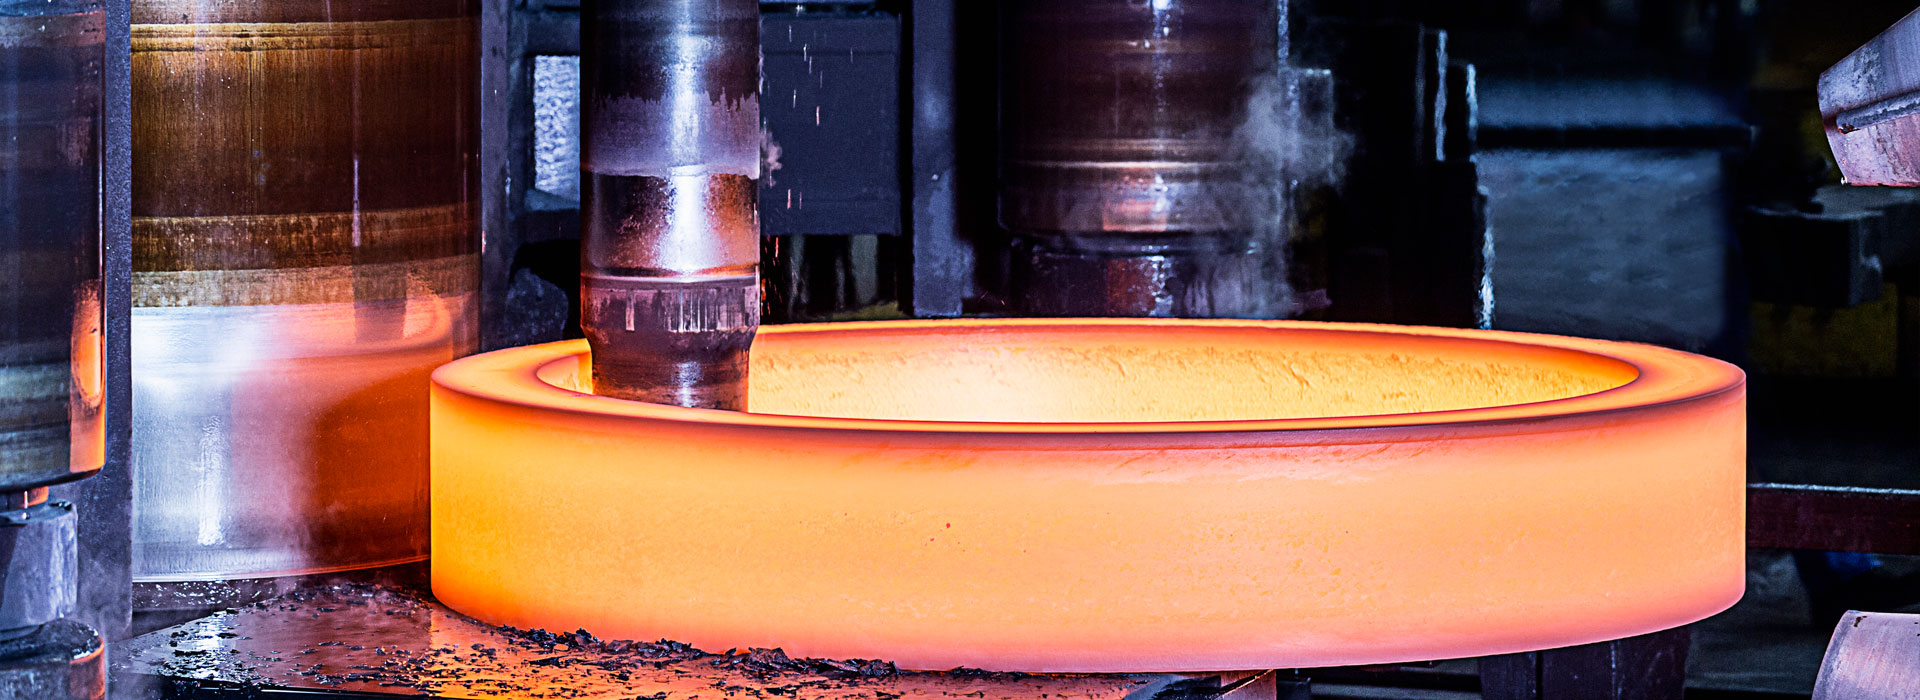
Теңіз соғылмалары үшін жоғары сапалы шикізатты таңдау
Теңізге арналған жоғары сапалы шикізатты таңдауСоғулар
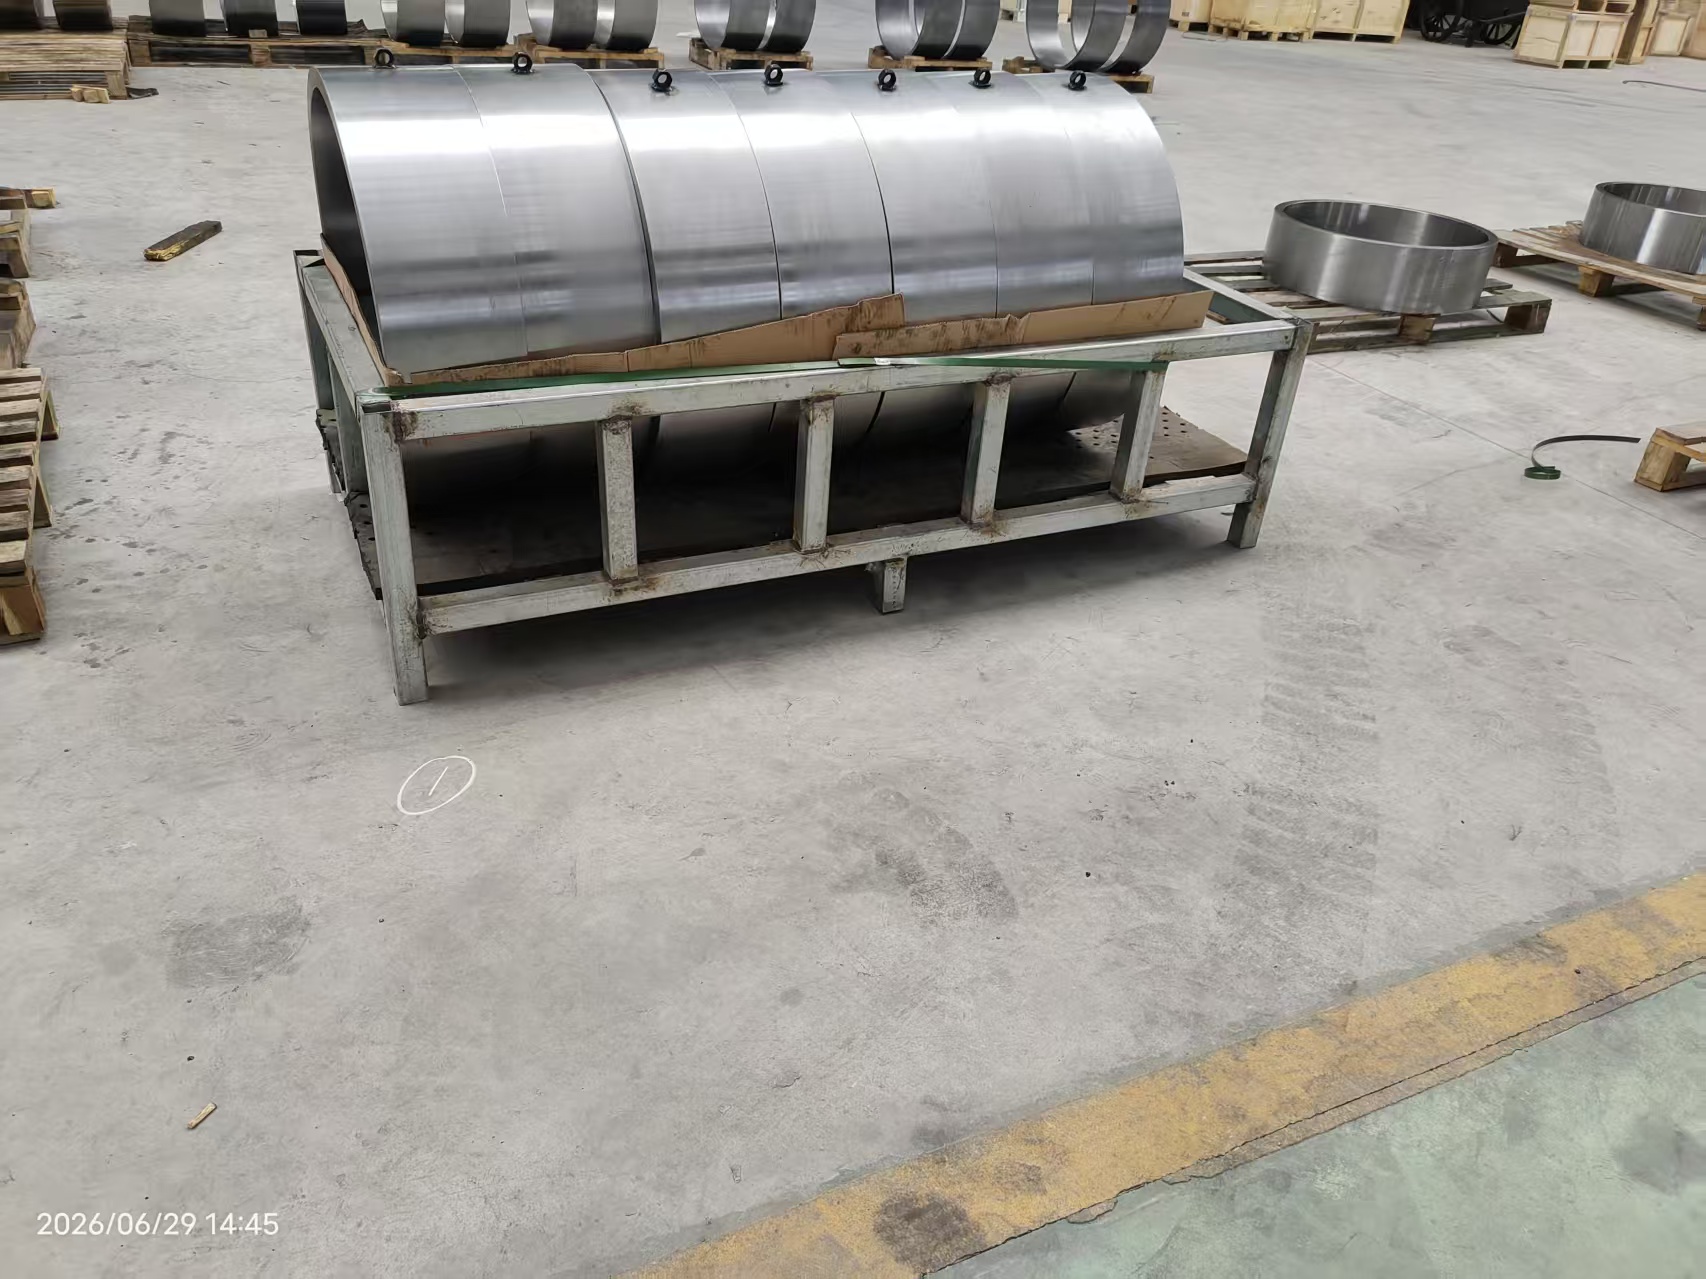
Теңіз соғуы үшін жоғары сапалы шикізатты таңдаған кезде материалдың қасиеттері, қоршаған ортаға бейімделгіштігі, өндіріс процестері және салалық стандарттар сияқты факторларды кешенді түрде ескеру қажет. Төменде негізгі қадамдар мен нүктелер берілген:
1. Материал түрін және қолдану сценарийлерін нақтылаңыз
Теңіз соғылмалары үшін материалды таңдау нақты мақсатқа негізделуі керек:
Көміртекті болат (мысалы, A класы және D класы теңіз болаты): Кеме құрылымдық құрамдас бөліктеріне (қабырғалар, палуба тіректері сияқты) пайдаланылады, ол жоғары беріктік пен дәнекерлеуге қойылатын талаптарға сай болуы керек.
Легирленген болат (мысалы, Cr-Mo болаты, Ni-Cr болат): иінді білік пен беріліс сияқты қозғалтқыштардың маңызды компоненттері үшін пайдаланылады, ол шаршауға және соққыға төзімді болуы керек.
Тот баспайтын болат (мысалы, 316L, дуплексті болат): Коррозияға қарсы жоғары төзімділікті қажет ететін коррозиялық ортада теңіз суы клапандары, сорғы корпустары және т.б. үшін қолданылады.
Титан қорытпасы: жоғары деңгейлі кемелерде немесе арнайы компоненттерде (мысалы, суасты қайықтарына арналған бөлшектер) қолданылады, ол коррозияға төзімді, жеңіл, бірақ жоғары құны бар.
2. Химиялық құрамын бақылау
Стандарттарға сәйкес: жіктеу қоғамдарына (мысалы, ABS, DNV, LR, CCS) немесе халықаралық стандарттарға (ASTM, EN) сәйкес келу.
Төмен қоспалы элементтер: Күкірт (S) және фосфор (P) мөлшері ыстық сынғыштық пен суық сынғыштықты болдырмау үшін ≤ 0,025% болуы керек.
Қорытпа элементтерін оңтайландыру: никельді (Ni) қосу төмен температураның беріктігін арттырады, хром (Cr) коррозияға төзімділікті жақсартады, ал молибден (Mo) дән құрылымын жақсартады.
3. Механикалық өнімділікке қойылатын талаптар
Беріктік пен қаттылық: Ағымдық беріктік (≥ 355 МПа), созылу беріктігі (≥ 490 МПа) және төмен температурадағы соққы энергиясы (-40°C: ≥ 27 Дж).
Коррозияға төзімділік: теңіз суының коррозиясына төзімді болатты таңдаңыз (мысалы, құрамында мыс (Cu) немесе никель (Ni) бар болат) немесе бетті өңдеуді орындаңыз (мысалы, мырыштау).
Шаршауға қарсы өнімділік: соғу процесі және термиялық өңдеу арқылы дәннің құрылымы оңтайландырылады және ішкі ақаулар азаяды.
4. Өндірістік процеске қойылатын талаптар
Балқыту процесі: газдардың (H, O, N) құрамын азайту және тазалықты жақсарту үшін пештен тыс тазартумен (LF/VD) біріктірілген электр пештерін пайдаланыңыз.
Соғу процесі: жеткілікті соғу қатынасын қамтамасыз етіңіз (≥ 3:1), дәннің құрылымын нақтылаңыз; Қызып кетуді немесе қызып кетуді болдырмау үшін соңғы соғу температурасын бақылаңыз.
Термиялық өңдеу процесі: біркелкі құрылымды қамтамасыз ету және қалдық кернеуді жою үшін қалыпқа келтіру, сөндіру және шынықтыру (құндыру + шынықтыру).
5. Жеткізушінің біліктілігі және сапаны қамтамасыз ету
Сертификаттау біліктілігі: Жеткізуші жіктеу қоғамынан сертификат алуы керек (мысалы, ABS зауыттық тану) және ISO 9001 сапа менеджменті жүйесіне ие болуы керек.
Сапа жазбалары: Материалды қадағалауға арналған құжаттарды (мысалы, балқыту пешінің нөмірі, термиялық өңдеу партиясы) және үшінші тарап сынақ есептерін (SGS сияқты) қамтамасыз етіңіз.
Техникалық қолдау: Жеткізуші процесс мәселелерін шешуге көмектесуі қажет (мысалы, дәнекерлеу параметрлерін оңтайландыру).
6. Тексеру және тексеру
Кіріс инспекциясы:
Химиялық құрамды талдау (спектрометр арқылы анықталады).
Механикалық қасиет сынақтары (созылу, соққы, қаттылық).
Бұзбайтын бақылау (ультрадыбыстық сынау UT, магниттік бөлшектерді сынау МТ).
Үшінші тараптың тексеруі: Негізгі материалдар жіктеу қоғамының (мысалы, CCS) орнында тексеруінен өтуі немесе беделді зертханада қайта сыналуы керек.
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты