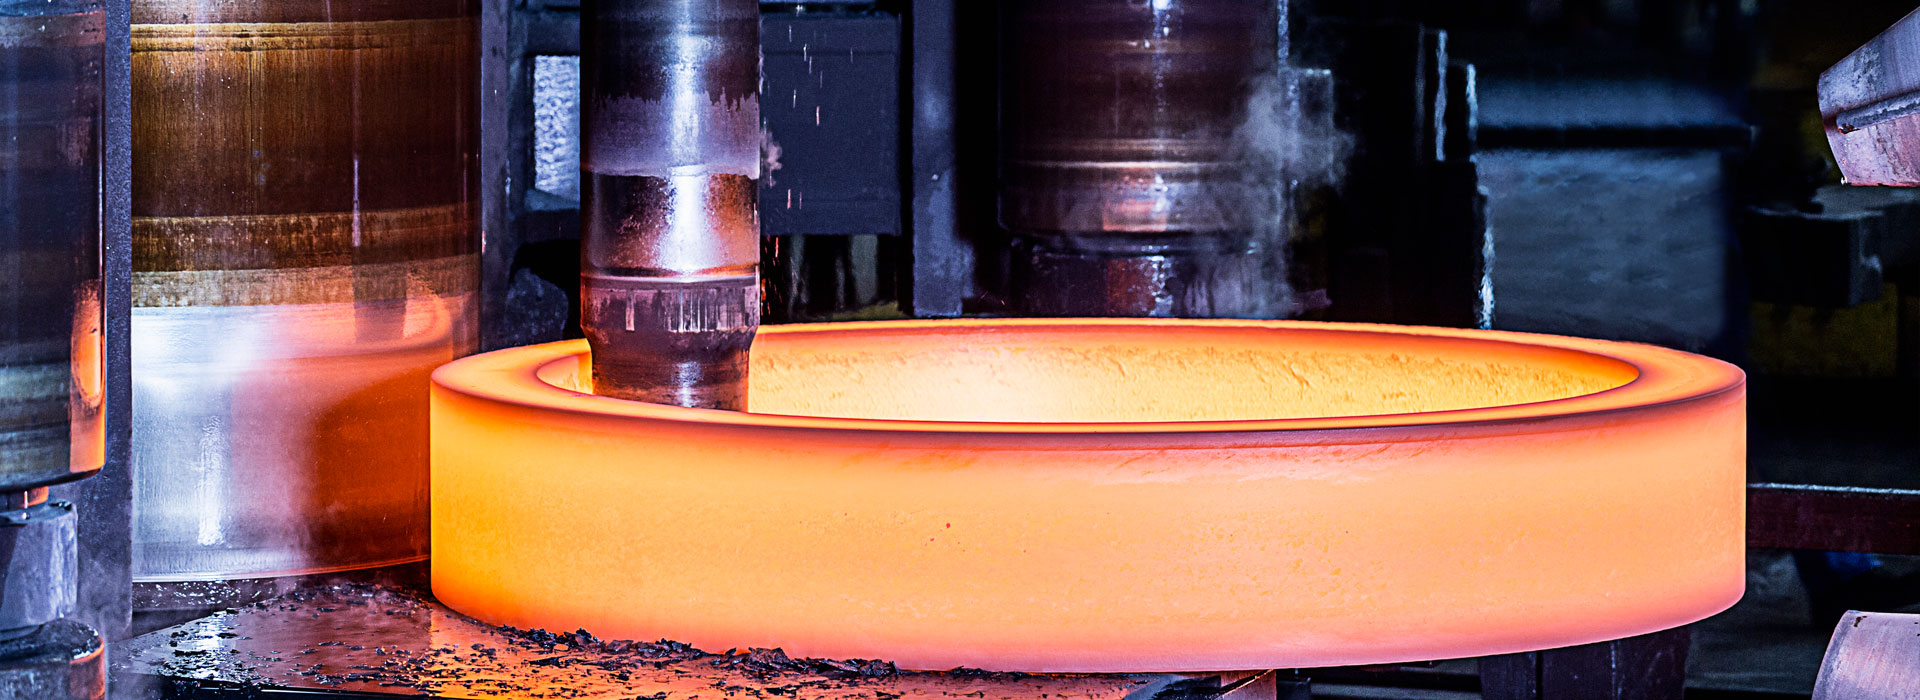
Cr8Mo2SiV болаты суық экструзияға, суық соғуға және терең тартуға арналған.
Cr8Mo2SiV болаты суық экструзияға, суық соғуға және терең тартуға арналған.
Cr8Mo2SiV - GB/T 1299-2014 стандартына сәйкес келетін және легирленген аспаптық болат ретінде жіктелген суық өңделетін болат. Оның белгіленуі оның құрамында шамамен 8% хром (Cr) бар екенін және молибден (Mo), кремний (Si) және ванадий (V) сияқты легирлеуші элементтермен толықтырылғанын көрсетеді. Халықаралық деңгейде ол көбінесе Жапонияның Daikong Steel DC53 стандартына сәйкес келеді. Бұл болат түрі дәстүрлі жоғары көміртекті жоғары хромды латитті суық өңдейтін SKD11 болатын өзгерту арқылы жасалған. Көміртек пен хром құрамын қалыпты түрде азайту арқылы ол латтикалық эвтектиканың түзілуін тежейді, бұл M7C3 типті карбидтердің жұқа және біркелкі тұнбаға түсуіне мүмкіндік береді, осылайша Cr12 сериясына қарағанда пластикалық пен қаттылық үйлесімділігіне қол жеткізеді.
1. Химиялық құрамы және легирлеуші элементтердің әсері
GB/T 1299-2014 стандарты бойынша Cr8Mo2SiV химиялық құрамы (массалық үлесі): көміртегі C 0,95% - 1,03%, кремний Si 0,80% - 1,20%, марганец Mn 0,20% - 0,50%, фосфор S 300%, фосфор S 0,0%. ≤ 0,020%, хром Cr 7,80% - 8,30%, молибден Mo 2,00% - 2,80%, ванадий V 0,25% - 0,40%.
Әрбір легирленген элементтің әртүрлі миссиясы бар: көміртегі негізгі қаттылық пен тозуға төзімділікті қамтамасыз етеді; хром тозуға төзімділіктің негізгі қорғаныс желісі болып табылатын жоғары қаттылық пен қаттылығы жоғары карбидтердің тұнбасын қамтамасыз етеді; молибден шынықтыру тұрақтылығын айтарлықтай жақсартады және жоғары температурада жұмсартуды болдырмайды; ванадий дәндерді тазартады және дәннің шекараларын бекітеді, бұл крекингке қарсы қабілетті айтарлықтай арттырады; кремний серпімділік шегін арттыра отырып, қатты ерітіндіні күшейтетін рөл атқарады. Балқыту процесінде әдетте болаттың тазалығын қамтамасыз ету үшін электр доғалық пеш + тазартудан тыс пеш (LF) + вакуумды газсыздандыру (VD) технологиясы қолданылады.
2. Механикалық қасиеттері және термиялық өңдеу процесі
Жеткізу күйі күйдіріледі, қаттылығы ≤ 255 HBW механикалық өңдеуді жеңілдетеді. Термиялық өңдеуден кейін өте жоғары қаттылыққа қол жеткізуге болады:
Күйдіру: 850℃ температурада ұстағаннан кейін 550℃ (≤ 30℃/сағ) дейін бақыланатын салқындату, сосын соғу кернеуін жою және пластиканы қалпына келтіру үшін ауамен салқындату.
Сөндіру: 550℃ және 850℃ екі алдын ала қыздырудан кейін, 1020 - 1040℃ температурада қыздыру, содан кейін майды салқындату немесе ауаны салқындату, сөндіргіш қаттылық HRC 61 - 63 жетуі мүмкін. Бұл болат үлкен секциялы штамптар үшін де тамаша сөндіру өнімділігіне ие, ол өте аз мөлшерде қатайтылады және біркелкі құйылады.
Шынықтыру: Екі жол қарастырылған - 180 - 200℃ төмен температурада екі рет шынықтыру, қаттылығы HRC 62 - 63, қаттылығы жоғары кескіш құралдарға жарамды; 520 - 530 ℃ жоғары температурада екі рет шыңдау, қаттылық әлі де HRC 62 - 64 болып қалуы мүмкін, бұл уақытта қаттылық айтарлықтай жақсарады, қалдық кернеу тиімді түрде жойылады және өлшемдік тұрақтылық оңтайлы.
Дәстүрлі Cr12MoV болатымен салыстырғанда, ақылға қонымды термиялық өңдеуден кейін, Cr8Mo2SiV өлшегішінің қызмет ету мерзімін шамамен 30% ұлғайтуға болады және оның крекингке қарсы және крекингке қарсы бұрышының өнімділігі SKD11 типті болатқа қарағанда айтарлықтай жақсы.
3. Типтік қолданба сценарийлері
«Икемді және қатты» өнімділік сипаттамаларының арқасында Cr8Mo2SiV келесі жағдайларда кеңінен қолданылады:
Дәл штамптау қалыптары: кесу жиегінде күшті тозуға төзімділікпен дене бөліктерін, құрылымдық бөлшектерді және т.б. жоғары дәлдікпен штамптау
Суық кесу қалыптары, жиектерді кесуге арналған матрицалар, жиектерді илектеу: жоғары тозуға төзімділік пен өлшемдік тұрақтылықты пайдалану
Сызғыш штамптары, бұралу штамптары, калибрлер: термиялық өңдеуден кейінгі оның микродеформациялық сипаттамаларына сүйену
Суық экструзия қалыптары, суық соғу матрицалары, терең сызғыш қалыптау қалыптары: материалдарды өңдеу қиын тот баспайтын болаттан жасалған пластиналарды, жоғары берік қорытпаларды және т.б. пластикалық деформацияға жарамды.
Лазерлік кесу өңдеу қалыптау қалыптары: жоғары температурада шынықтырудан кейін ол лазерлік кесудің қалдық кернеуін айтарлықтай азайтып, крекинг қаупін азайтады.
4. Жабдықтау нысандары
Нарықтағы Cr8Mo2SiV жеткізу нысандары әртүрлі қалыптарды өндіру қажеттіліктерін қанағаттандыру үшін өте әртүрлі:
Дөңгелек өзек (дөңгелек болат): Диаметр ауқымы кең, әдетте Φ10 мм-ден Φ700 мм-ге дейін қол жетімді. Бет қара түсті, жылтыратылған, текстуралы немесе дәлдікпен бұрылған күйде болуы мүмкін.
Парақ/Тегіс болат: Қалыңдығы 8-ден 500 мм-ге дейін, ені 50-ден 1500 мм-ге дейін. Оны жеткізу үшін екі жағынан немесе төрт жағынан өңдеуге болады.
Соғуларжәне модульдер: соғылған дайындамалар □200 - 500 мм. Жалған дискінің максималды диаметрі Ø1200 мм жетуі мүмкін. Үлкен пішінді дайындамалар үшін қолайлы.
Басқа пішіндер: Кейбір жеткізушілер болат құбырлар, болат жолақтар, сым шыбықтар, алтыбұрышты өзектер және т.б. сияқты арнайы бөлімдерді ұсына алады.
Арнайы өңдеу қызметтері: кесу және өлшемдерді анықтау, өрескел өңдеу, теңшелген термиялық өңдеу (сөндіру + шынықтыру), бетті өңдеу (қара өңдеу, жылтырату, құмдау, токарлық өңдеу/фрезерлеу/өңдеу) және т.б. Қосымша құны бар қызметтер.
Жеткізу күйі: негізінен күйдірілген күйде жеткізіледі (қаттылық ≤255 HBW). Сондай-ақ қалыпты күйде, пайдаланушы талаптарына сәйкес өңделген күйде және 100% ультрадыбыстық ақауларды анықтауға байланысты жеткізуге болады.
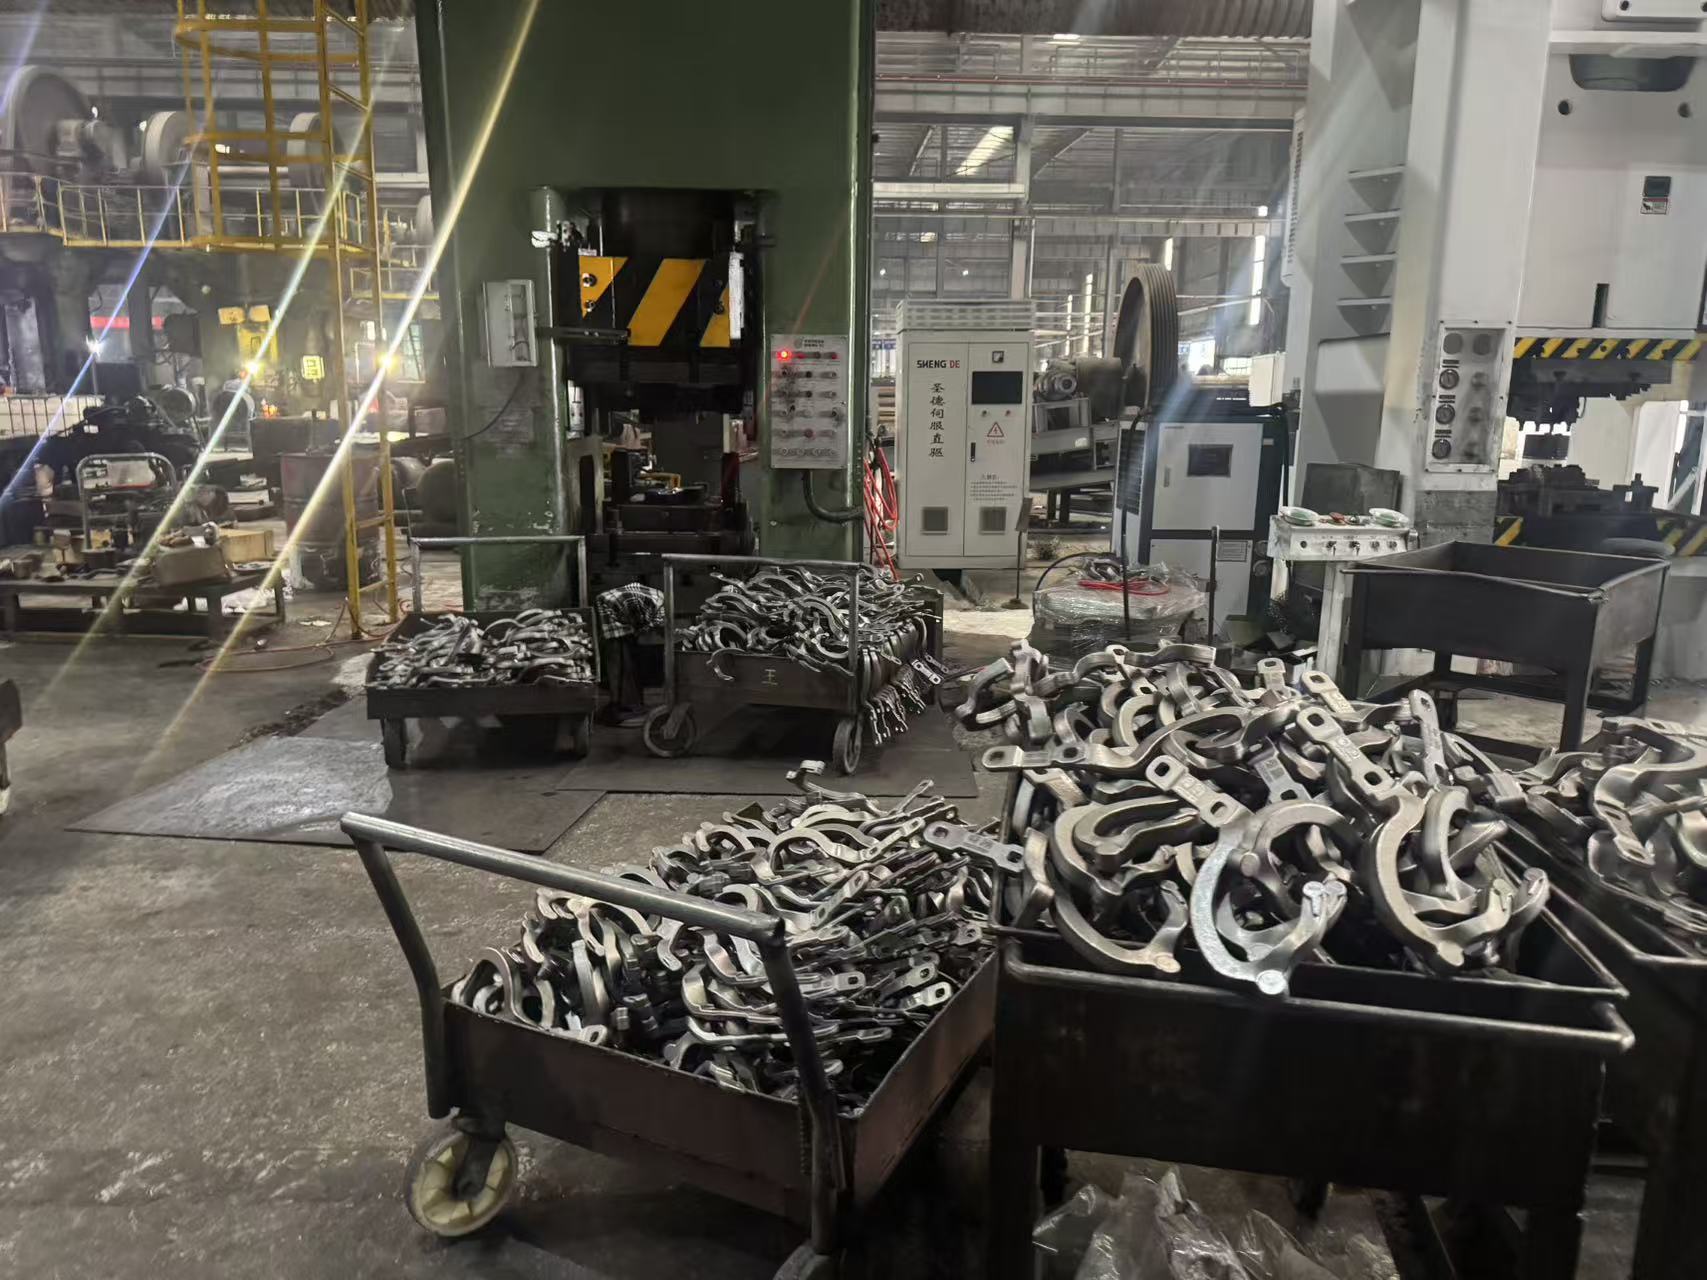
бұл yidu tongxin дәл соғу компаниясының соғу өндірістік желісі
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты